Про що ця стаття?
- Основні розрахункові формули
- Обчислення додаткових витрат (поправний коефіцієнт)
- Способи економії
- Види електродів та їх використання
Для того щоб підрахувати витрату електродів на шов, необхідно залучати знаючої людини, яка розуміється на зварювальній справі, тому що мало застосовувати тільки формули потрібно враховувати специфіку роботи від якої можуть бути додаткові витрати. Зварювальник повинен знати методику, що застосовується в роботі та особливості обладнання. Досвід, навички та знання майстра повинні допомогти скласти правильний кошторис на роботи.
Які формули застосовуються при розрахунку витрат електродів?
Н = Нсв + Нпр + Нпр.
Розрахунок відбувається виходячи з потрібного матеріалу на зварювання та додаткові витрати: прихватки, редагування за допомогою холостих валиків. Для розрахунку витрати електродів на 1 м. шва береться найбільша кількість матеріалу, необхідного у роботі.
Кількість матеріалу, необхідне прихваточные роботи, залежить від використовуваного матеріалу і вважається у відсотковому співвідношенні від загальної суми робіт.
Сталь:
- до 12 мм – 15%
- більше 12 мм – 12%
Алюміній:
- до 8 мм – 30%
- більше 8 мм – 35%
Титан:
- 35 – 40%
Обчислення кількості електродів необхідне шов довжиною 1 метр застосовується підрахунку різних нормативів: детальні, вузлові, норми на виріб чи операції. Усі норми витрати електродів на шов тісно пов’язані одна з одною. Деякі конкретні типи та розміри вважаються виходячи з БНіП.
N=M*K
Сума витрати (N) для 1м обчислюється множенням обсягу наплавленого матеріалу (M) величину втрат (K).
M=S*p*L
Об’єм присадки необхідний для 1 м. шва(M) вважається перемноженням поперечного перерізу – його площі(S) із щільністю матеріалу(p) та довгою шва(L)
Як визначити додаткові витрати (поправочний коефіцієнт)?
Даний коефіцієнт – K залежить від застосовуваних технологій та складності робіт, використовуваних матеріалів, режимів та методів зварювання. Крім цього враховуються витрати на чад, обсяг розбризкування і довжину недогарків, які вписуються в паспорт, що додається до матеріалу.
λ = (le – 50) / (le – lо)
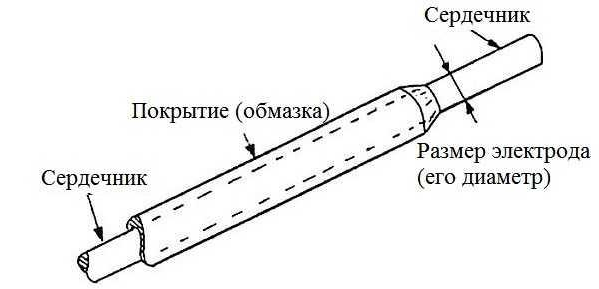
Витрати на огарок розраховуються виходячи з його довжини (lo) та довжини електрода (lе). Для величин, відмінних від стандартних, застосовують поправку.
При зварюванні дивляться, як розташований шов, що дає зрозуміти складність роботи. Коефіцієнти складності робіт такі: 1,05 пишуть, якщо шов знаходиться в похилій поверхні, 1,10 для вертикальних швів, а 1,2 стельових. Є стандартні дані щодо обсягу використання електродів у яких наведено значення для різних типів. Але незалежно від стандартних даних практично результати можуть відрізнятися від заданих.
Витрата електродів на 1 м шва
Витрати електродів на метр можна визначити і самостійно. Він складається з маси наплавленого металу та втрат (до них відноситься розбризкування, утворення шлаку, недогарки). Для початку обчислимо масу наплавленого металу за формулою:
Маса = площа поперечного перерізу шва * щільність металу * Довжина шва
Значення густини легко дізнатися з довідкової літератури (щільність вуглецевої сталі – 7,85 г/куб.см, нікельхромової сталі – 8,5 г/куб.см). Потім за другою формулою розрахуємо сумарну витрату електродів при зварюванні:
Норма витрати = маса наплавленого металу * коефіцієнт витрати
p align=”justify”> Коефіцієнт витрати залежить від конкретної марки електрода. Ці дані наводяться у нормативних документах, таких як ВСН 452-84 (див. наступний розділ). Щоб обчислити витрати у кілограмах на погонний метр (кг/м), потрібно прийняти довжину шва у першій формулі за 1 метр.
Коефіцієнти витрати електродів
| Коефіцієнт | Марки електродів |
|---|---|
| 1,5 | АНО-1, ОЗЛ-Э6, ОЗЛ-5, ЦТ-28, ОЗЛ-25Б |
| 1,6 | АНО-5, АНО-13, ЦЛ-17, ОЗЛ-2, ОЗЛ-3, ОЗЛ-6, ОЗЛ-7, ОЗЛ-8, ОЗЛ-21, ЗИО-8, УОНИ-13/55У |
| 1,7 | ОЗЛ-9А, ГС-1, ЦТ-15, ЦЛ-9, ЦЛ-11, УОНИ-13/НЖ, УОНИ-13/45 |
| 1,8 | ОЗС-11, ОЗЛ-22, ОЗЛ-20, НЖ-13, ВСЦ-4, К-5А |
| 1,9 | АНЖР-2, ОЗЛ-28, ОЗЛ-27 |
Поправочні коефіцієнти
Для більш точного розрахунку застосовують коригувальні коефіцієнти. Їхній повний перелік можна знайти у ВСН 452-84. Наводимо приклади поправок залежно від робочих завдань:
• При зварюванні поворотних стиків
| Тип зварювання | Тип електрода | Коефіцієнт |
|---|---|---|
| MMA-зварювання | для покритих електродів | 0,826 |
| TIG-зварювання | для плавкого електрода | 0,930 |
| TIG-зварювання | для вольфрамового неплавкого електрода | 1 |
• При вварюванні патрубків, розташованих під кутом до основної осі труби (за замовчуванням величина кута приймається за 90°)
| Кут з’єднання | Коефіцієнт |
| 60° | 1,1 |
| 45° | 1,23 |
• При положенні патрубків збоку або знизу по відношенню до основної труби
| Тип зварювання | Тип електрода | Коефіцієнт (відвід збоку) |
Коефіцієнт (відвід знизу) |
| MMA-зварювання | для покритих електродів | 1,12 | 1,26 |
| TIG-зварювання | для зварювального дроту | 1,0 | 1,35 |
Що допоможе заощадити кошти?
Для більш точного розрахунку кошторису роботи необхідно проводити практичні пробні роботи, дозволяють точно порахувати витрата. Але треба враховувати похибку та брати запас 5-7%. Для економії матеріалів потрібно правильно налаштовувати обладнання: силу струму та його напругу, і дотримуватися правил. Заощадити іноді виходить за рахунок нахилу руки під іншим кутом.
Іноді використовуються уривчасті шви, де не потрібно повного з’єднання. Вони економлять кошти та час. Економія ще може досягатися за рахунок застосування автоматичного зварювання, яке скорочує об’єм поперечного перерізу. Можна заощадити на 30%, якщо дотримуватися вищевказаних параметрів.
Навіщо потрібні ті чи інші електроди?
Для зварювання сталей, що містять вуглець і низьколегованих, застосовують електроди: Е38, Е42, Е46, Е50, Е42 А, Е46 А, Е50 А. У даних електродів на розриві найвища точка міцності – 490 МПа. Для цих робіт також застосовують електроди прибудовою міцності понад 490 і до 588 МПа Е55, Е60.
для сталі легованої вищої міцності застосовують електроди марок: Е70, Е85, Е100, Е125, Е15. Вони понад 588 МПа.
Для стійких до тепла сталей застосовують електроди, наприклад Е-09 М, Е-09МХ, Е-09 Х1.
При зварюванні сталей з особливими характеристиками та високою легованістю потрібні електроди Е – 12 Х 13, Е – 06 Х13Н, Е – 10 Х 17Т.
Для приплювання верхніх шарів із нестандартними характеристиками використовують 44 види електродів, наприклад, Е – 10 Г2, Е – 10 Г3, Е – 12 Г4.